Artykuł sponsorowany
Jak monitoring zużycia narzędzi i utrzymanie predykcyjne ograniczają przestoje na automacie tokarskim
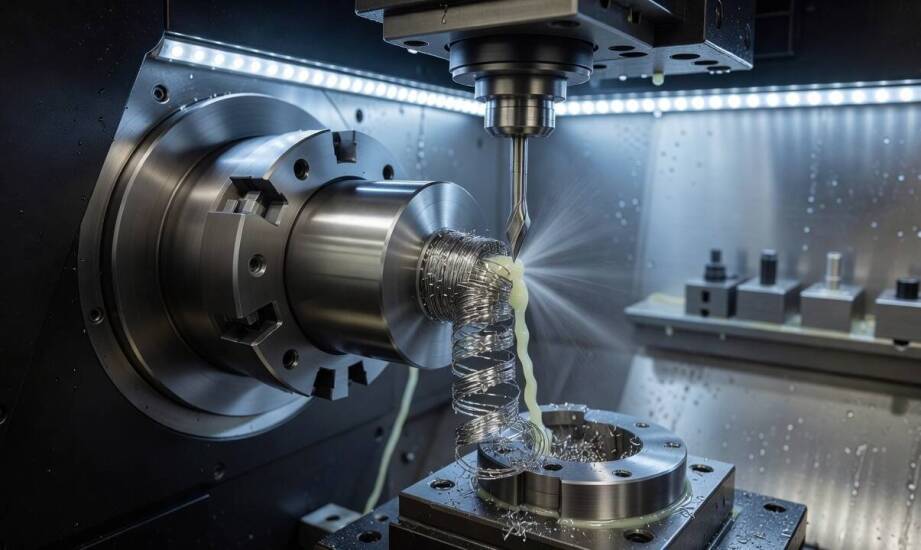
Drobne zużycie krawędzi skrawającej narzędzia tokarskiego na początku serii często pozostaje całkowicie niewidoczne dla operatora nadzorującego proces. Zjawisko to narasta jednak z każdą kolejną obrabianą sztuką, ponieważ nieustanny kontakt ostrza z materiałem generuje tarcie oraz wysokie obciążenia termiczne. Początkowa faza pracy noża tokarskiego przebiega zazwyczaj płynnie, lecz z upływem czasu rośnie fizyczny opór skrawania, co systematycznie zaburza stabilny rytm pracy całego urządzenia. Oczekiwanie wyłącznie na wyraźne pogorszenie jakości gotowego detalu lub na nagłe pęknięcie płytki w trakcie cyklu skutkuje nieplanowanymi przestojami produkcyjnymi. Z tego powodu w nowoczesnej obróbce seryjnej następuje przejście od reagowania na awarie do wyprzedzającego przewidywania momentu interwencji technicznej. Śledzenie kondycji narzędzi na bieżąco staje się podstawą bezpiecznego zarządzania długimi partiami detali.
Przeczytaj również: Jakie umiejętności interpersonalne powinien mieć adwokat?
Jakie sygnały procesu warto obserwować podczas toczenia?
Monitorowanie stanu ostrza opiera się na ciągłym zbieraniu danych ze sterownika maszyny oraz dodatkowych czujników zewnętrznych. Zaawansowane systemy diagnozujące rejestrują przede wszystkim aktualne obciążenie wrzeciona, poziom drgań na wrzecienniku oraz dokładny czas trwania pojedynczego cyklu. Wzrost oporów skrawania bezpośrednio wymusza wyższe zapotrzebowanie silnika na moc, co stanowi jeden z najwcześniejszych i najbardziej miarodajnych wskaźników zużycia flanki narzędzia. Wartość ta zmienia się w czasie rzeczywistym, a jej wyraźne odchylenie od normy ustalonej dla nowej płytki wskazuje na niekorzystne zwiększenie tarcia pomiędzy powierzchnią przyłożenia a materiałem obrabianym. W przypadku twardych stopów metali proces ten postępuje bardzo dynamicznie, wymuszając nieprzerwane śledzenie krzywej obciążenia.
Przeczytaj również: Gdzie znajdują zastosowanie etykiety samoprzylepne?
Drgania maszyny dostarczają kolejnych kluczowych informacji o zachowaniu procesu. Sygnały wibracyjne rejestrowane przez czujniki emisji akustycznej i akcelerometry informują o mikrowykruszeniach krawędzi lub wpadaniu narzędzia w szkodliwy rezonans. Zmiana częstotliwości drgań pozwala błyskawicznie zidentyfikować nieprawidłowości, które nie dają jeszcze zauważalnych objawów na obrabianej powierzchni. Nawet minimalne niestabilności, niedostrzegalne gołym okiem, trafiają od razu do oprogramowania analitycznego maszyny. Wydłużenie czasu cyklu przy niezmienionych parametrach posuwu wyraźnie demaskuje narastające trudności z prawidłowym odprowadzaniem wióra. Wszelkie odchyłki wymiarowe oraz pogorszenie chropowatości pojawiają się na końcu tego łańcucha przyczynowo-skutkowego, dlatego wczesna analiza danych chroni przed wyprodukowaniem wadliwego elementu.
Przeczytaj również: Rola wykwalifikowanego personelu w obsłudze magazynowej wyrobów medycznych
Jak dane z maszyny pozwalają zaplanować bezawaryjną serię?
Przetwarzanie zebranych informacji diametralnie zmienia organizację całego cyklu obróbki wieloseryjnej. Oprogramowanie analityczne bada trendy zmian poboru mocy i wibracji, potrafiąc wyliczyć bezpieczny czas dalszej eksploatacji konkretnego noża. Algorytmy predykcyjne porównują aktualne parametry ze wzorcowym przebiegiem obróbki zdefiniowanym na etapie testów. Obliczają optymalny moment na wymianę płytki skrawającej, zachowując odpowiedni margines bezpieczeństwa dla danego typu materiału. Kiedy rejestrowane wartości wkraczają w strefę graniczną przypisaną do krzywej zużycia, system automatycznie wysyła powiadomienie ostrzegawcze do osoby nadzorującej produkcję.
Dzięki wyprzedzającej informacji operator lub nadrzędny system zarządzania produkcją planuje przerwę technologiczną w dogodnym i w pełni kontrolowanym oknie czasowym. Świadczone przez automaty tokarskie usługi obróbki seryjnej zyskują ogromnie na powtarzalności, gdy zakłady eliminują ryzyko nieoczekiwanej awarii w środku partii. Płytka skrawająca zostaje zdemontowana dokładnie w chwili, gdy dalsza praca naruszyłaby tolerancję wymiarową, a nie według sztywnych harmonogramów czasowych podanych przez producenta narzędzi. Przedsiębiorstwo Mas-Met PW, realizując precyzyjne toczenie komponentów z metali i tworzyw sztucznych o średnicy do 32 milimetrów, opiera produkcję seryjną właśnie na utrzymywaniu stabilności technologicznej. Wykorzystanie rzetelnych danych z maszyny ułatwia harmonogramowanie zadań i gwarantuje terminową realizację zleceń dla wymagających sektorów przemysłu.
Wdrożenie procedur wczesnego ostrzegania o uszkodzeniach ostrza sprawdza się najlepiej podczas obróbki powtarzalnych i długich serii produkcyjnych. Ciągły nadzór nad stabilnością parametrów wrzeciona chroni maszynę przed poważniejszymi usterkami oraz zabezpiecza cenną partię materiału przed trwałym uszkodzeniem. Zastąpienie zgadywania chłodną analityką pomiarową sprawia, że cały proces staje się przewidywalny i opłacalny. Monitorowanie cyklu zapewnia niezakłócony rytm pracy automatów, obniża koszty narzędziowe i gwarantuje zachowanie surowych reżimów wymiarowych w każdym schodzącym z maszyny detalu.
Kategorie artykułów
Polecane artykuły

Jakie są różnice między tradycyjnymi a nowoczesnymi technikami zakładania licówek?

Cechy, które powinny mieć opony rolnicze 650 65r38, aby sprostać wymaganiom rynku

Znaczenie certyfikowanych części w procesie regeneracji wtryskiwaczy.
